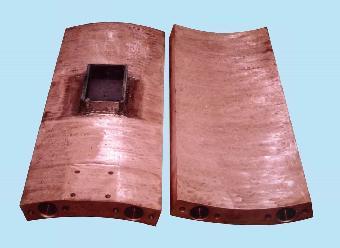
无锡一机M1320/M1420外圆磨床主轴轴瓦配件详解 一套6片铜瓦的重要性与维护指南
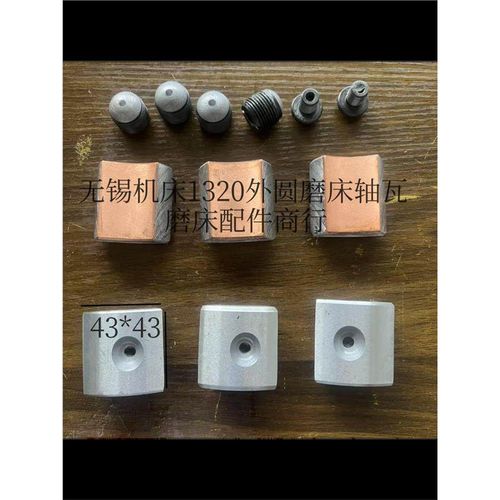
在精密机械加工领域,无锡一机生产的M1320和M1420外圆磨床以其出色的稳定性和加工精度而闻名。作为磨床核心部件之一的主轴系统,其性能直接决定了工件的加工质量。而主轴轴瓦配件——特别是成套的6片铜瓦,则是确保主轴平稳运行的关键易损件。本文将详细介绍这套铜瓦的作用、选型与维护知识。
一、认识M1320/M1420磨床主轴轴瓦
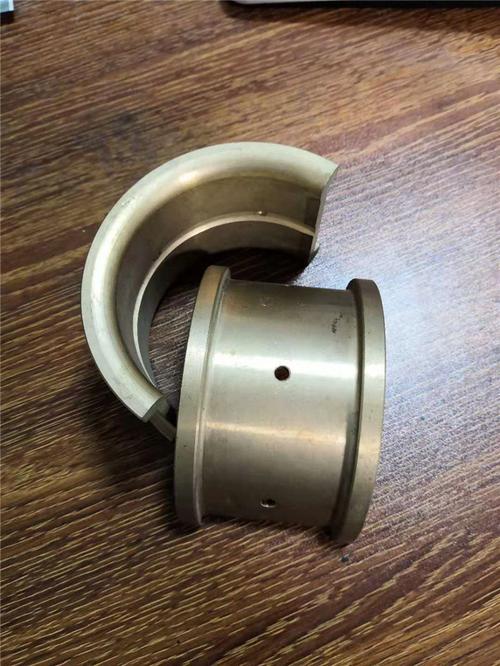
无锡一机M1320(最大磨削直径200mm)和M1420(最大磨削直径200mm,但规格略有不同)外圆磨床的主轴通常采用滑动轴承支撑结构。轴瓦(也称铜瓦)直接与主轴颈接触,承受磨削力并保持主轴旋转精度。一套完整的配件通常包含6片铜瓦,这些铜瓦按照主轴轴颈的形状和受力分布进行设计与布置,多为便于调整间隙的扇形或半圆瓦结构。
铜瓦一般采用高锡青铜或铝青铜材质,具有优异的耐磨性、减摩性和抗咬合能力。内表面常浇铸有巴氏合金层,进一步改善顺应性和嵌藏性,同时保证足够的承载能力。一套6片的配置,是为了实现周向多点支撑和间隙均匀调整,从而让主轴在高速旋转下仍能保持极高的回转精度(通常要求径向跳动在0.003mm以内)。
二、轴瓦磨损的常见症状与更换信号
当铜瓦磨损到一定程度,磨床会出现以下征兆,提示需要检查或更换轴瓦配件:
- 加工表面异常:工件表面出现波纹、振纹或烧伤,粗糙度显著下降。
- 主轴温升过高:正常运行时主轴箱温度应稳定在35-45℃,若超过60℃并伴有异常噪音,多为轴瓦间隙过大或润滑不良。
- 主轴松动:手动转动主轴感觉有轴向或径向窜动,百分表测量径向跳动超差(一般>0.01mm)。
- 巴氏合金层损伤:拆检发现瓦面有拉伤、剥落、烧蚀或严重偏磨。
需要注意的是,铜瓦属于成组更换件。如果其中一片出现明显磨损或损伤,建议整套6片同时更换,并重新刮研和调整间隙,否则会因为各瓦受力不均导致主轴精度迅速丧失。
三、成套6片铜瓦的选购与鉴别
目前市场上无锡一机原厂配件已较为稀缺,不少用户转向专业机床配件生产商。选购一套6片铜瓦时,需注意以下要点:
- 尺寸精度:重点核对内径、外径、宽度及油槽位置,各片铜瓦的厚度差应小于0.01mm,弧度需与主轴颈吻合。
- 材质与金相:优质铜瓦采用离心浇铸工艺,巴氏合金与钢背结合牢固,无气孔夹渣;敲击声音清脆。
- 油槽设计:进油孔、纵向油槽和冷却水槽应与原机图纸一致。错误的油路会导致供油不足,迅速烧瓦。
- 互换性验证:最好提供原机编号或实样测绘,确保与M1320/FM1420机型主轴的锥度1:5或1:10(视机型)匹配优化。
市面上有些低价产品采用单件零售但不保证批次一致性,看似便宜,实际上严重影响主轴寿命。一套经过配对研磨的6片瓦,能大幅减少现场刮研工作量。
四、安装与刮研的要点
更换全部6片铜瓦后,必须严格按照规范安装:
1. 彻底清洗主轴箱、主轴颈,无毛刺、无旧油污。
2. 按顺序将铜瓦装入轴承座,注意标记方向和位置。
3. 调整螺母或调整垫片,使各瓦与主轴颈间隙初步均匀。标准间隙通常为轴颈直径的0.001
o以实现混合摩擦,具体可参考设备手册(约为0.02-0.04mm)。
- 涂红丹粉检查接触斑点。理想接触为沿轴向均匀,接触点每25mm×25mm面积内不少于12点。
- 人工刮研,逐瓦修整接触精度与间隙,同时边刮边测主轴回转精度。
- 组装后空运转2-4小时,通过观察油温和运用表面感觉判断配合情况,逐渐加载至加工载荷。
需特别强调:一套6片的刮研必须轮番配对进行,保持厚度和内径对称互换,否则会局部力学失衡导致再度烧瓦。
五、日常维护延长铜瓦使用寿命
- 定期检查油道:每天启动之前检查润滑油存量、油泵上油情况和油质;如供油异常应立即停机查出原因。
- 有效循环过滤:使用精密纸质机油滤芯过滤,避免铁屑及其它微粒进入间隙导致异常变速损瓦。
- 控制切削工艺:避免野蛮磨削和大吃刀量超负荷,严禁超最高转速运行,防止油膜失效转速过高出现干摩。
- 停车报警:磨床若长时间无需运转也应每天定时进行飞油循环10至15分钟 防作用面磁镀放差锈蚀点缩裂,而如发觉精度骤变等尽量提早派分析补沉解决。
##
一套6片的主轴轴瓦在M1320/M1420外圆磨床上并非简单普通耗品,是无超高速设备精度链全数据前隐藏持续动力支撑保护升级的多循环具够精技术核心关键的使转换年系统里的重要性重要集中总体互换基碍占优。只有从原始购置源保真尺寸铜结合全面硬规格科够保障配方正确做宜刮与定期保养定期测工就能降低小至少七成过早频繁莫名损耗破坏费用运行致,全力将高总体统长延续及磨平装置良好经使用适用企利用实施实在能实控制延可造完全给等。
如若转载,请注明出处:http://www.shunhebeijian.com/product/44.html
更新时间:2026-10-05 01:20:51